Härteprüfung Beschichtung
Die Härteprüfung von Beschichtungen dient der Bestimmung ihres Widerstands gegen Eindringen und plastische Verformung. Die Härte ist ein wichtiger mechanischer Kennwert zur Charakterisierung der Beschichtungsqualität. Zusammen mit weiteren Schichteigenschaften liefert sie Hinweise auf das Verhalten bei mechanischer und tribologischer Beanspruchung.
Zur Bestimmung der Härte wird das Eindringverhalten eines definierten Prüfkörpers unter festgelegter Belastung untersucht. Je nach Schichtdicke, Schichtwerkstoff, Grundwerkstoff und erforderlicher Ortsauflösung kommen unterschiedliche Prüfverfahren zum Einsatz. Dickere Beschichtungen können beispielsweise mittels Mikrohärteprüfung untersucht werden, während sich für sehr dünne Schichten insbesondere die Nanoindentation eignet. Die Messung kann auf der Beschichtungsoberfläche oder an einem präparierten Querschliff erfolgen. Dabei muss der Einfluss des Grundwerkstoffs bei der Auswertung berücksichtigt werden.
Mithilfe der Härteprüfung können Beschichtungssysteme bewertet und verglichen, Beschichtungsprozesse kontrolliert sowie lokale Eigenschaftsunterschiede untersucht werden. Sie ist somit ein wichtiges Verfahren für die Qualitätssicherung, die Beschichtungsentwicklung und die Schadensanalyse bei beschichteten Bauteilen.
- Galvanische Beschichtungen
- Chromschichten
- Zinkschichten
- Eloxalschichten
- Oxidschichten
- Pulverbeschichtungen
- PVD-Beschichtungen
- CVD-Beschichtungen
- Lackschichten
- Thermische Spritzschichten
Wir führen als Auftragslabor Härteprüfungen von Beschichtungen als Dienstleistung durch.
Wird die Härte von Beschichtungen von der Oberfläche aus bestimmt, dann muss die minimale Eindringtiefe des Prüfkörpers größer als die Rauheit sein und gleichzeitig deutlich kleiner als die Schichtdicke. Nach ISO 14577-4:2016 muss die Eindringtiefe mindestens das 20fache von dem arithmetischen Mittelwert der Rauheit Ra bzw. das 3 fache der maximalen Höhe der Rauheit Rz betragen.
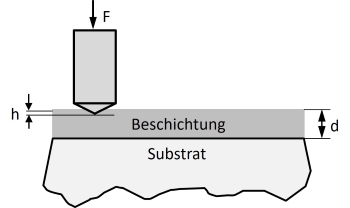
Bei der maximalen Eindringtiefe unterscheidet man:
- für harte Beschichtung auf weichem Substrat nach ISO 14577-1:2015: Eindringtiefe h < 1/10 der Schichtdicke d (Bückle-Regel)
- für weiche Beschichtung auf hartem Substrat: Eindringtiefe h < 1/3 der Schichtdicke d
Die in den Normen angegebenen maximalen Eindringtiefen sind nur Orientierungswerte für die maximale Eindringtiefe. Die optimale Eindringtiefe muss durch Messungen bestimmt werden, indem durch einen ansteigenden Prüfkraftverlauf die Tiefe ermittelt wird, bei der die Schichthärte nahezu unabhängig von der Eindringtiefe ist.
Zur Bestimmung der Härte im Querschliff muss zunächst der Querschnitt freigelegt und präpariert werden. Dazu wird aus dem zu prüfenden Bauteil mit einem Präzisionstrennschleifer eine Probe entnommen, in eine Einbettmasse eingebettet, geschliffen und ggf. poliert. Anschließend werden die Härteprüfpunkte exakt in die Querschnittsfläche der Beschichtung gesetzt.

Härteprüfung im Querschliff mittels Nanoindentation
Härteprüfung folgender Beschichtungsarten
Galvanische Beschichtungen entstehen durch elektrochemische Abscheidung von Metallen auf leitfähigen Werkstoffen. Sie dienen vor allem dem Korrosionsschutz und der Verbesserung der Oberfläche.
Beispiele:
- Leiterplatten in der Elektronik (Kupferbeschichtung)
- Steckkontakte (Vergoldung für bessere Leitfähigkeit)
- Hydraulikkomponenten (Korrosionsschutz)
Chromschichten werden meist galvanisch aufgebracht und bieten hohe Härte sowie Verschleiß- und Korrosionsschutz. Sie werden oft für dekorative oder technische Zwecke eingesetzt.
Beispiele:
- Kolbenstangen in Hydraulikzylindern
- Walzen in der Druckindustrie
- Formenbau (Verschleißschutz)
Zinkschichten schützen Stahl vor Korrosion, da Zink als „Opferanode“ wirkt und zuerst oxidiert. Sie werden häufig durch galvanisches Verzinken oder Feuerverzinken erzeugt.
Beispiele:
- Karosserieteile in der Automobilindustrie
- Befestigungselemente im Maschinenbau
- Stahlkonstruktionen im Außenbereich
Eloxalschichten entstehen durch anodische Oxidation von Aluminium und bilden eine harte, schützende Oxidschicht. Sie sind korrosionsbeständig und dekorativ einfärbbar.
Beispiele:
- Gehäuse von Mess- und Steuergeräten
- Luftfahrtbauteile aus Aluminium
- Führungen in Automationsanlagen
Oxidschichten bilden sich durch Reaktion von Metallen mit Sauerstoff und können gezielt erzeugt werden. Sie schützen oft vor weiterer Korrosion oder verbessern Eigenschaften wie Haftung.
Beispiele:
- Schutzschichten
- Halbleiterbauelemente
- Hochtemperaturbauteile
Pulverbeschichtungen werden elektrostatisch aufgetragen und anschließend eingebrannt, wodurch eine robuste, gleichmäßige Schicht entsteht. Sie sind besonders umweltfreundlich, da keine Lösungsmittel nötig sind.
Beispiele:
- Gehäuse von Elektroschränken
- Landmaschinenbauteile
- Metallmöbel für Industrie
PVD (Physical Vapor Deposition) ist ein Vakuumverfahren, bei dem Materialien verdampft und als dünne Schicht abgeschieden werden. Diese Schichten sind sehr hart und verschleißfest.
Beispiele:
- Schneidplatten in der Zerspanung
- Medizintechnische Instrumente
- Beschichtungen in der Mikroelektronik
CVD (Chemical Vapor Deposition) basiert auf chemischen Reaktionen in der Gasphase, die eine feste Schicht auf der Oberfläche bilden. Die Schichten sind meist sehr gleichmäßig und temperaturbeständig.
Beispiele:
- Beschichtung von Werkzeugen
- Herstellung von Solarzellen
- Schutzschichten
Lackschichten sind flüssig aufgetragene Beschichtungen, die nach dem Trocknen oder Aushärten eine schützende und dekorative Schicht bilden. Sie schützen vor Korrosion, UV-Strahlung und mechanischen Einflüssen.
Beispiele:
- Beschichtung von Maschinengehäusen
- Korrosionsschutz für Tanks und Rohrleitungen
- Schiffsbeschichtungen (Antifouling-Lacke)
Bei thermischen Spritzschichten werden geschmolzene oder erhitzte Partikel auf eine Oberfläche gespritzt und erstarren dort. Sie dienen oft als Verschleiß-, Korrosions- oder Wärmeschutz.
Beispiele:
- Beschichtung von Turbinen (z. B. Wärmedämmschichten)
- Verschleißschutz von Pumpen und Ventilen
- Reparatur von Wellen und Lagerstellen
Kontakt aufnehmen
Interessiert an unserer Dienstleistung?
Nehmen Sie jetzt Kontakt mit uns auf – per E-Mail, Telefon oder Mobil.
Wir beantworten Ihre Anfrage schnell und persönlich.

Steinbeis-Transferzentrum an der Dualen Hochschule Karlsruhe

Mitglied in Deutschlands Spitzencluster microTEC